


08 / 09 / 2026
Cómo pintar metal sin burbujas ni óxido: guía para pintores profesionales
Pintar metal parece sencillo hasta que aparecen las burbujas, el óxido rebrota bajo la capa o el esmalte se desconcha a los meses. En casi todos los casos el problema no está en la pintura, sino en la preparación de la superficie y en la elección del sistema. Esta guía repasa las causas reales y el procedimiento que evita repetir el trabajo.
Resumen rápido
• Las burbujas casi siempre son humedad, calor o exceso de espesor.
• Sin desengrasar y lijar, ninguna imprimación agarra.
• Dos manos finas rinden más que una cargada.
• El óxido hay que eliminarlo, no tapar: si queda, vuelve.
Por qué salen burbujas al pintar metal
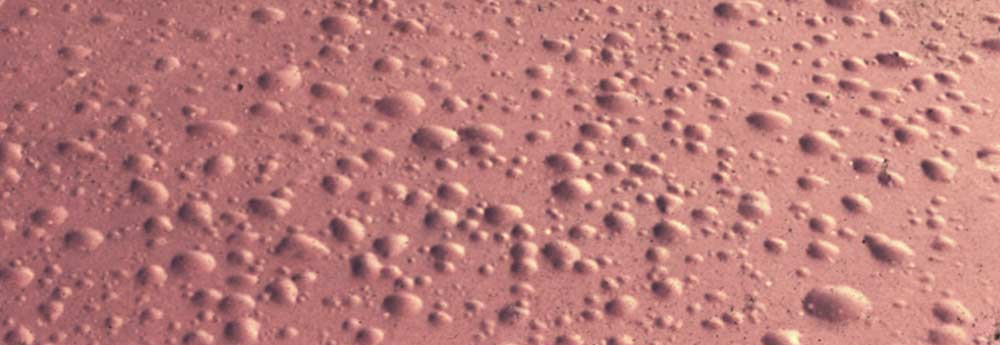
La burbuja es aire o vapor que quedó atrapado bajo la película y busca salida. No es un defecto de la pintura: es una consecuencia de las condiciones en las que se aplicó. Identificar cuál de las tres causas está actuando permite corregir el procedimiento y no volver a repetirlo.
Humedad atrapada
Condensación matinal, lluvia reciente o una superficie que no se secó del todo tras el lavado. El agua se evapora bajo la capa y la levanta. Comprueba que el metal esté seco al tacto y que la humedad relativa esté por debajo del 80%.
Metal caliente
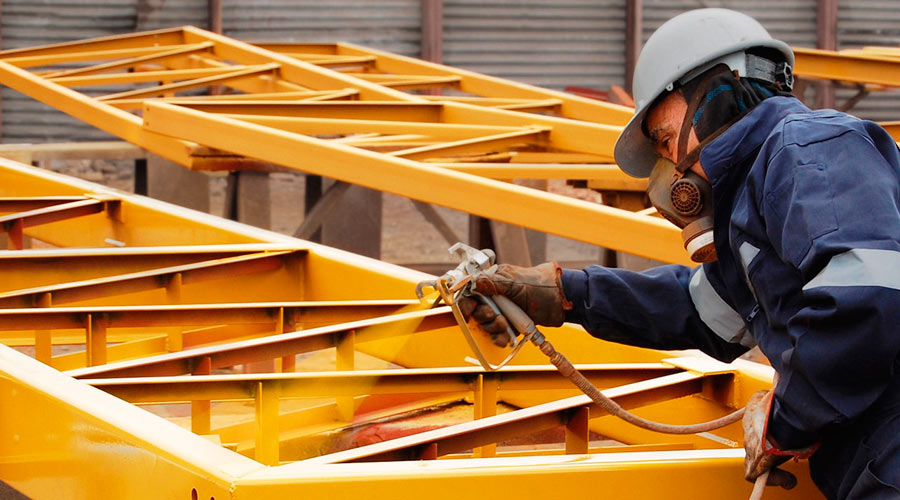
Aplicar a pleno sol hace que la superficie seque antes que el interior: el disolvente queda sellado dentro. Trabaja a la sombra o en las horas de menor incidencia solar, con el soporte templado.
Exceso de espesor
Cargar la mano para ahorrar una pasada es el error más frecuente. La capa exterior forma piel y el interior sigue liberando disolvente. Dos manos finas siempre por delante de una gruesa.
Preparación de la superficie: el 80% del resultado
Ninguna imprimación compensa una superficie mal preparada. En metal el orden importa, porque cada paso habilita el siguiente: si queda grasa, el lijado solo la reparte; si queda óxido, la pintura lo encapsula y el proceso continúa por debajo.
1 · Desengrasar
Aceites de laminación, restos de manipulación y grasa de manos impiden la adherencia. Disolvente de limpieza o desengrasante específico, y paño limpio en cada pasada.
2 · Eliminar el óxido
Cepillo de alambre, lija o chorreado según el alcance. El óxido no se tapa: si queda material suelto, el desconchón está garantizado a medio plazo.
3 · Crear anclaje
Un lijado que rompa el brillo da agarre mecánico a la imprimación. En galvanizado y aluminio es imprescindible, porque son superficies especialmente lisas.
4 · Retirar el polvo
Aspirar o soplar y repasar con paño ligeramente humedecido. El polvo de lijado bajo la imprimación genera puntos de fallo.
Qué imprimación elegir según el metal
La imprimación es la que trabaja de verdad: adhiere al soporte y protege del óxido. El acabado aporta color, resistencia al roce y comportamiento frente a los rayos UV, pero no sustituye a una base correcta.
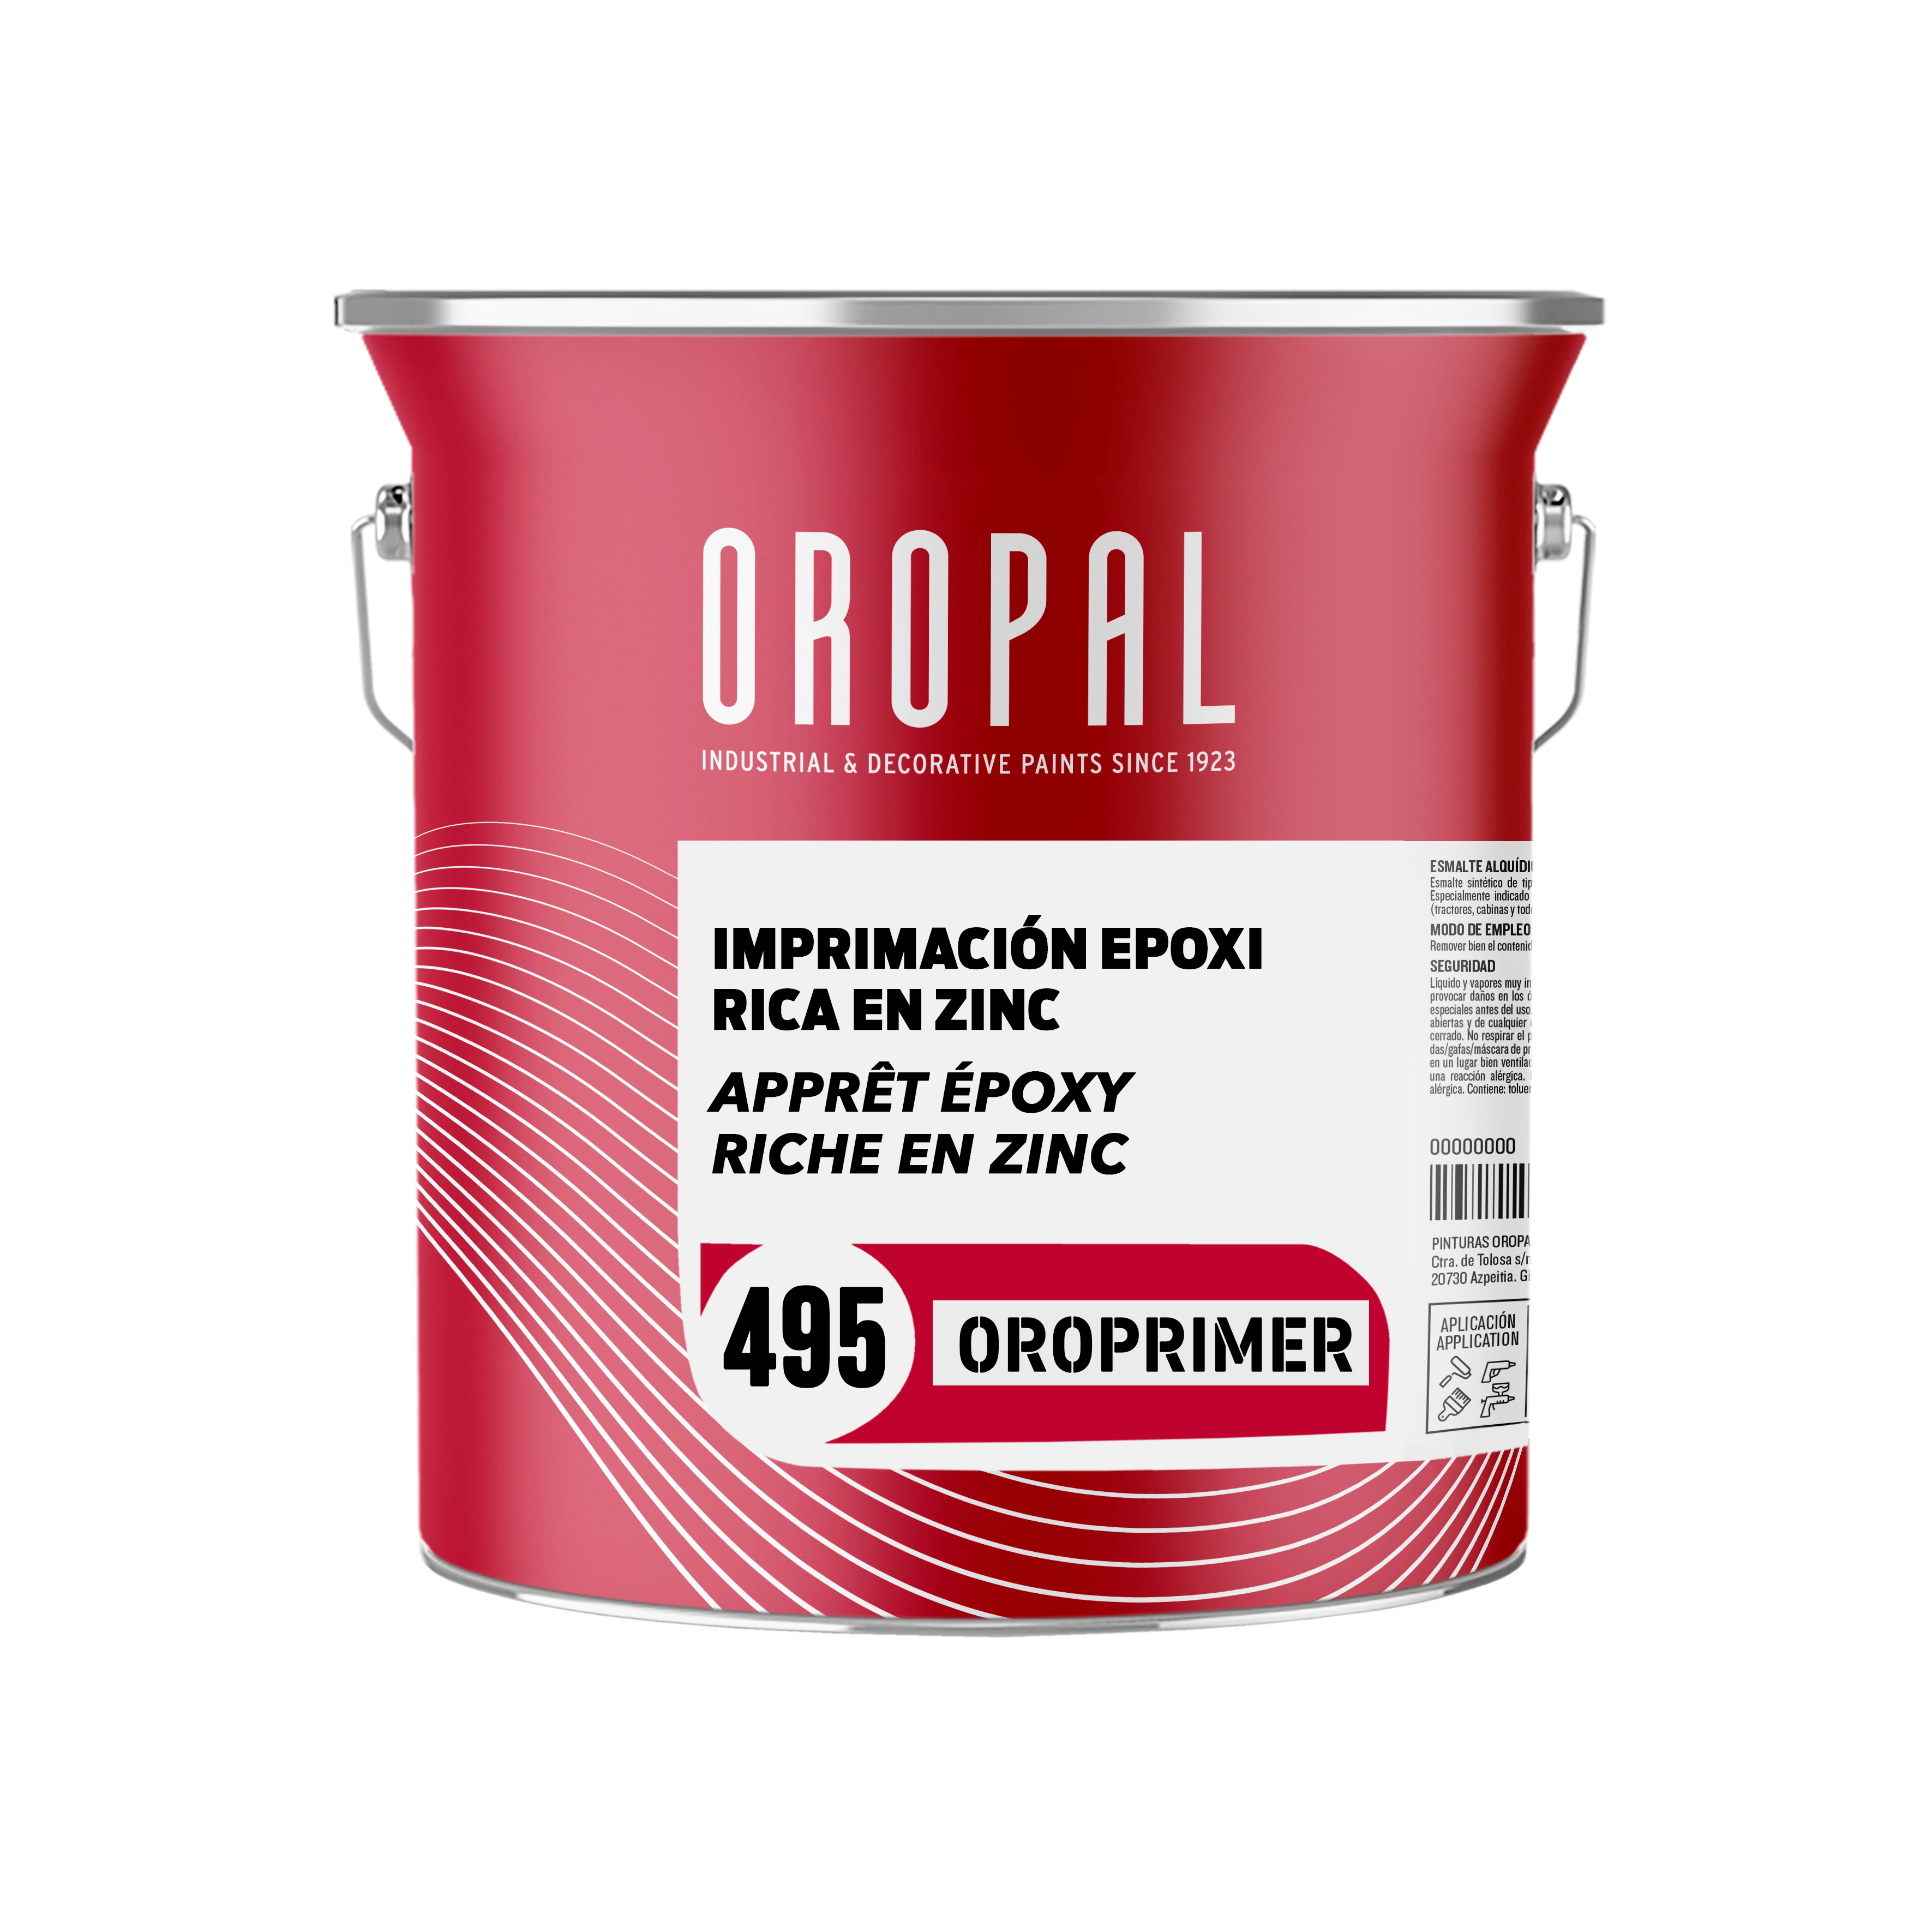
La primera decisión es un componente o dos. Las monocomponente resuelven la mayoría de trabajos de mantenimiento y carpintería metálica: se aplican directamente y secan rápido, como el Oroprimer 406, una imprimación sintética antioxidante de secado rápido para trabajo corriente sobre acero. Las epoxi de dos componentes entran cuando hay exigencia real de corrosión — ambiente marino o industrial —, con un anclaje y una resistencia muy superiores; ahí la referencia es el Oroprimer 495, epoxi rica en zinc.

En galvanizado y aluminio la decisión no va de componentes, sino de adherencia: una imprimación convencional se despega en lámina porque no ancla en una superficie tan cerrada. Hace falta un wash-primer fosfatante específico.
Consulta siempre el espesor de película seca recomendado en la ficha técnica. Es el dato que separa una protección real de un acabado que solo parece bien.
Tiempos de secado y repintado
Recubrir antes de tiempo atrapa disolvente y arruina el acabado: aparecen burbujas, arrugas o pérdida de brillo. Cada producto tiene su ventana de repintado, y depende de temperatura y humedad, no solo del reloj.
Con temperaturas bajas el secado se alarga de forma notable. Por debajo de los 10 °C conviene revisar las condiciones mínimas de la ficha antes de aplicar. Y si ha pasado mucho tiempo entre manos, un lijado suave restablece el anclaje.
Los cinco errores más habituales
Son fallos de procedimiento, no de producto. Corregirlos no cuesta dinero: cuesta orden.
• Pintar sobre óxido. El proceso sigue avanzando bajo la película. Eliminar siempre antes de imprimar.
• Saltarse la imprimación. El acabado no está formulado para adherir directamente ni para proteger del óxido.
• Aplicar al sol. Superficie caliente, secado desigual y burbujas casi aseguradas.
• No respetar el repintado. La segunda mano sella disolvente que aún no ha salido.
• Mezclar sistemas incompatibles. Un acabado sobre una base que no le corresponde acaba en arrugas o falta de adherencia.
Preguntas frecuentes
¿Se puede pintar metal sin imprimación?
Solo en repintados sobre una capa antigua en buen estado, bien lijada y del mismo tipo de sistema. Sobre metal desnudo la imprimación es imprescindible: es la que adhiere y la que protege del óxido.
¿Cuánto hay que esperar entre manos al pintar metal?
Depende del producto y de las condiciones. La ficha técnica indica la ventana de repintado; con temperaturas bajas o humedad alta se alarga. Aplicar antes de tiempo atrapa disolvente y provoca burbujas.
¿Qué pasa si pinto sobre metal húmedo?
El agua se evapora bajo la película y la levanta en forma de burbujas o ampollas. El metal debe estar seco al tacto y sin condensación antes de la primera mano.
¿Cómo se pinta metal galvanizado?
Requiere imprimación de adherencia específica. Una imprimación convencional no ancla en el galvanizado y termina despegándose en lámina. Un lijado previo que rompa el brillo mejora el agarre.
¿Tienes un proyecto sobre metal?
Nuestro equipo técnico estudia la superficie, el uso y las condiciones de aplicación, y te indica el sistema adecuado — imprimación y acabado incluidos.